Aynı granit yatağına bir çeneli kırıcı ve bir konik kırıcı koyarsanız her ikisi de kayayı kırar. Bunları akış şemasının aynı yuvasına koyarsanız içlerinden biri işinde başarısız olur. "Hangisi daha iyi, konik kırıcı mı yoksa çeneli kırıcı mı" sorusunun ardındaki pratik cevap budur; karşılaştırma ancak devrenin hangi aşaması için satın aldığınızı bildiğinizde anlamlı hale gelir.
Normal bir agrega veya madencilik tesisinde iki makine kesinlikle rakip değildir. Çeneli kırıcı, 500 ila 1.000 mm yükseklikteki maden atığı kayayı alır ve kabaca 100 ila 200 mm'ye düşürür. Konik kırıcı, 100 ila 200 mm'lik ürünü alıp 40 mm, 20 mm veya 0 ila 10 mm'lik üretilmiş kuma indirir. Birini diğerinin ait olduğu yerden satın almak, tesis tasarımında gördüğümüz en pahalı hatadır, çünkü yanlış makine sadece daha kötü performans göstermez, aynı zamanda arkasındaki her aşamanın ekonomisini de yok eder.
Bu makale, her makinenin mekanizmasını, her birinin tolere ettiği besleme koşullarını, ton başına maliyetin gerçek etkenlerini ve bir satın alma siparişini imzalamadan önce yanıtlamanız gereken soruları kapsar.
Kısa Cevap: Sahne Makineden Daha Önemlidir
Sert, aşındırıcı kayalar için ilk kademede çeneli kırıcı, bundan sonraki her kademede ise konik kırıcı doğru seçimdir. Bu tek cümle, gerçek seçim kararlarının çoğunu çözer. İstisnalar dardır ve test edilmesi kolaydır: küçük beslemeli yumuşak veya orta sert malzeme, çok düşük tonaj veya yüksek kübik ürün gereksinimi, bunların hepsi cevabı değiştirebilir.
Ne zaman bir çeneli kırıcı satın alın
- Üst besleme boyutu 300 mm'nin üzerindedir ve 1.000 mm veya daha fazlasına ulaşabilir.
- Malzeme sert, bloklu veya kil nedeniyle ıslak ve yapışkan geliyor.
- Minimum denetimle çalışan bir birincil aşamaya ihtiyacınız var.
- Aşağı yöndeki koniniz veya çarpma tertibatınızın 100 ila 200 mm'lik tutarlı bir beslemeye ihtiyacı vardır.
- Kaba uçta birim kurulu kapasite başına bütçe önceliklidir.
Ne zaman bir konik kırıcı satın alın
- Hedef ürün, üretilmiş kum dahil 40 mm, 20 mm veya daha incedir.
- Besleme zaten yaklaşık 300 mm'nin altına düşürülmüştür ve elenebilmektedir.
- Malzeme granit, bazalt veya kuvarsit gibi orta sertten çok serte kadar değişir.
- İnce ayarlarda kurulu kilovat başına yüksek tonaj gerekir.
- Tesisiniz sabit, boğucu beslemeli, kuru bir besleme akışı sağlayabilir.
Tek makine durumu: ilerlemeniz zaten yaklaşık 300 mm'nin altındaysa ve hedefiniz 20 mm veya daha inceyse çeneyi tamamen atlayın ve bir koni satın alın. Yol tabanı sözleşmesi için ilerlemeniz 800 mm ve hedefiniz 150 mm ise tek başına bir çene yeterli olabilir ve bir koni sermaye israfına neden olur.
Çeneli Kırıcı ve Konik Kırıcı: Yan Yana Karşılaştırma
Aşağıdaki tablo, iki makinenin nerede farklılaştığını görmenin en hızlı yoludur. Bunu bir teknik özellikler sayfası yerine bir tarama aracı olarak okuyun çünkü kapasite ve ürün boyutu her zaman kurduğunuz spesifik modele ve odaya bağlıdır.
| Faktör | Çeneli kırıcı | konik kırıcı |
|---|---|---|
| Tipik devre aşaması | Küçük tesislerde birincil, bazen ikincil | İkincil, üçüncül veya dördüncül |
| Kırma mekanizması | Sabit çene plakası ile sallanan çene plakası arasındaki sıkıştırma | Sabit bir çanak astarının içindeki dönen bir manto ile sıkıştırma |
| Çalışma azaltma oranı | Uygun rock'ta yaklaşık 4:1, 6:1'e kadar | Makine başına yaklaşık 3:1 ila 4:1 |
| Tipik maksimum ilerleme | Modele bağlı olarak 500 mm'den 1.000 mm'ye kadar | Standart odacıklı 200 - 300 mm, kısa kafalı 80 - 150 mm |
| Tipik ürün P80 | 100 ila 200 mm | 20 ila 50 mm ikincil, 10 ila 25 mm veya daha ince üçüncül |
| Besleme koşulu toleransı | Islak, yapışkan ve kil açısından zengin yemleri işler | Kuru, temiz, boğularak beslenen malzeme gerektirir |
| Parçacık şekli | Daha düz, daha pürüzlü parçacıklar | Özellikle düşük indirgeme oranında daha kübik |
| İnce boyutlarda kurulu kilovat başına kapasite | Düşük | Yüksek |
| Eşit tonajda göreceli sermaye maliyeti | Düşüker | Yükseker |
| Ana aşınma parçaları | Sabit ve hareketli çene plakaları, geçiş plakası, yanak plakaları | Manto, kase astarı, soket astarı |
| Ayar ayarı | Şimler, takozlar veya hidrolik | Hidrolik silindirler veya yaylı serbest bırakma |
| Aşırı yük koruması | Mafsallı plaka kurbanlık bir parça olarak bükülür veya kırılır | Hidrolik tahliye, yaylı serbest bırakma, serseri demir geçişi |
| Yanlış uygulandığında hata modu | Ürün bir sonraki aşama için çok kaba, dolaşım yükü yüksek | Hazne salmastrası, eşit olmayan astar aşınması, hasarlı ana mil |
| En iyi uygulama | Herhangi bir sert kaya tesisinin ilk aşaması | İnce redüksiyon ve üretilmiş kum |
Çeneli Kırıcı Kayayı Nasıl Kırar?
Mekanizma
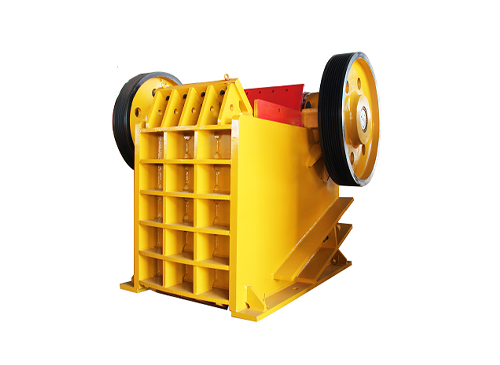
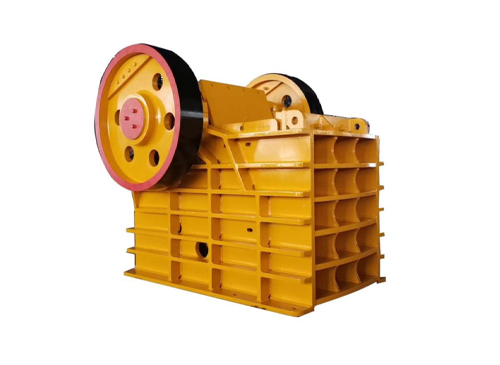
Çeneli kırıcı bir sıkıştırma makinesidir. Odanın bir tarafında sertleştirilmiş sabit bir çene plakası bulunur ve V kayışları ve volan tarafından tahrik edilen eksantrik bir mil üzerinde hareketli bir çene plakası ona doğru sallanır. Kaya sıkışır ve hareketli çene geri çekildiğinde kırılan malzeme boşaltma açıklığına doğru düşer. Mafsal plakası iki iş yapar: kuvveti aktarır ve aşırı yük altında ilk arızalanan fedakar bileşen olarak hareket ederek şaftı ve yatakları korur.
Kapasiteyi gerçekte ne belirler?
Verime dört değişken hakimdir: kapalı taraf ayarı, eksantrik strok, dönüş hızı ve ilerleme derecesi. Uygun şekilde sınıflandırılmış bir karışımla beslenen bir çeneli kırıcı, tek bir kaba parça boyutuyla beslenen bir çeneli kırıcıdan çok daha verimli çalışır çünkü ince taneler boşlukları doldurur ve kaba parçacıkların birbirine kırılmasına izin verir. Deneyimlerimize göre zayıf besleyici kontrolü, herhangi bir mekanik arıza olmadan çenenin çıkışını yüzde 20 ila 40 oranında kesebilir. Besleme malzemesi odanın tüm genişliği boyunca sunulmalı, asla bir uçta tek bir yığın halinde boşaltılmamalıdır.
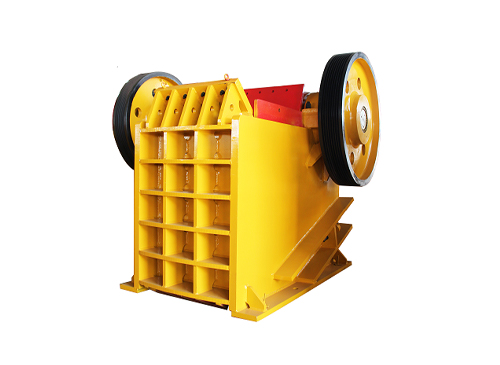 PE Çeneli Kırıcı PE serisi çeneli kırıcı, özellikleri ve parametreleri açısından ulusal standartları karşılamaktadır. Çeneli Kırıcılar genellikle birincil kırma ve geniş kırma için uygulanır... Ürünü Görüntüle →
Sınırların nerede olduğu
En yaygın boyutlandırma hatası, odanın kabul edebileceğinden daha büyük kayaların beslenmesidir. Çalışma kuralı olarak, en büyük topak, besleme açıklığı genişliğinin yüzde 80 ila 85'inden fazla olmamalıdır ve kalın ya da uzun kaya, kolayca köprülenebildiği için daha da küçük tutulmalıdır. Çeneli kırıcılar ayrıca nispeten pul pul olan bir ürün üretir; bu nedenle, yalnızca bir çeneyle 20 mm'lik spesifikasyona sahip agrega yapmaya çalışan bir tesis, aşırı devridaim yüküyle ve aşırı çalışan bir elek ile sonuçlanır.
Konik Kırıcı Kayayı Nasıl Kırar?
Boğucu beslemeli bir odanın içinde laminasyon
Konik kırıcı, düz çene geometrisini, çanak astarının içinde dönen konik bir mantoyla değiştirir. Eksantrik dönüş, haznenin etrafında sürekli olarak kapanıp açılan bir boşluk oluşturur, böylece malzeme aşağı inerken birçok kez ezilir. Bu laminasyon eylemi, aynı küçültme oranındaki bir çeneden daha ince ve daha iyi şekilli bir ürün üreten şeydir.
Kritik çalışma koşulu boğucu beslemedir. Parçacıklar arası kırmanın işin çoğunu yapması için haznenin dolu tutulması gerekir. Beslemesi yetersiz kalan bir konik kırıcı, nominal kapasitesine ulaşamayacak, daha kaba ve daha uzun bir ürün üretecek ve gömleklerini dengesiz bir şekilde aşındıracaktır. Kırıcının üzerindeki dalgalanma kutusu artı değişken hızlı besleyici ve seviye sensörü isteğe bağlı ekipman değildir; makinenin performans spesifikasyonunun bir parçasıdır.
Oda tipleri ve neleri değiştirirler
Aynı kırıcı gövdesi genellikle birden fazla astar profilini kabul edebilir: kaba, orta, ince ve ekstra ince ve bazı aralıklarda standart kafalı ve kısa kafalı versiyon. Kaba hazne daha büyük bir beslemeyi kabul eder ancak daha kaba bir şekilde bitirir. İnce hazne, daha küçük bir beslemeyi kabul eder ve daha düşük bir verimle çok daha ince bir ürün üretir. Bu nedenle haznenin seçimi bir aksesuar kararı değil, bir üretim kararıdır ve tüm devrenin ekran kesim noktaları ile birlikte yapılmalıdır.
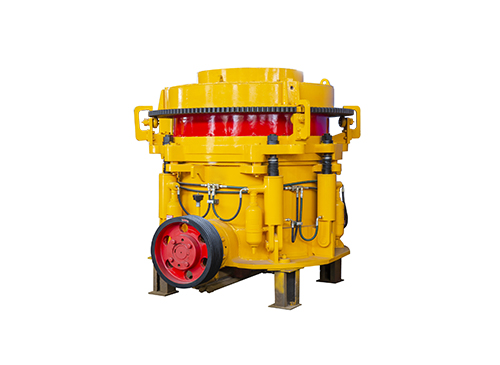
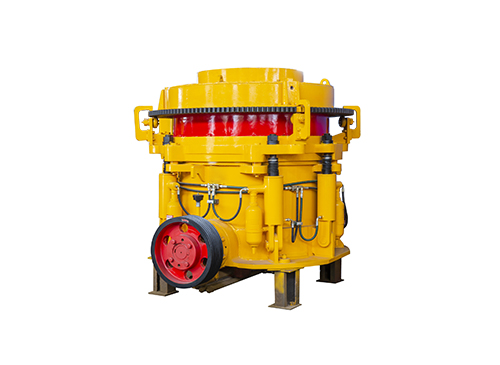 Çok Silindirli Hidrolik Konik Kırıcı Gelişmiş tasarım; Tüm hidrolik işlemler; Yüksek azaltma verimliliği, düşük tüketim; Sert taş için sağlam ve güvenilir tasarım; Kolay kullanım ve bakım; Ürünü Görüntüle →
Hidrolik ve yay tasarımı
Yaylı ve bileşik konik kırıcılar, tutabilecekleri kırma kuvvetini sınırlayan bir yay paketini sıkıştırarak serseri demiri serbest bırakır. Hidrolik tasarımlar, özellikle tek silindirli ve çok silindirli tipler, ayarı hidrolik olarak yapar, yabancı metali bir tahliye silindirinden geçirir ve bir tıkanıklıktan sonra haznenin hızlı bir şekilde temizlenmesine olanak tanır. Aşındırıcı, sert kaya işlerinde, hidrolik tipler daha yüksek satın alma fiyatlarını, daha az arıza süresi ve daha stabil ürün boyutu sayesinde geri öderler.
Kırma Devresinde Her Makinenin Ait Olduğu Yer
Toplam azaltma, kaç aşamaya ihtiyacınız olduğunu belirleyen sayıdır. 800 mm'lik kayayı 20 mm'lik bir ürüne indirgemek 40:1 oranında bir iştir. Makine başına çene kabaca 4:1 ve koni kabaca 3:1 ila 4:1 elde ettiğinden, hemen hemen her sert kaya akış şemasında üç aşama gerekir.
Aşama 1 – İlköğretim
Çeneli kırıcı, doğrudan damperli kamyon veya ekskavatörle, genellikle de haznenin önünde ince taneleri soyan titreşimli bir ızgaralı besleyici aracılığıyla beslenir. Çıkış P80 tipik olarak 100 ila 200 mm.
Aşama 2 – İkincil
Elenmiş birincil ürünle beslenen standart kafalı veya çok silindirli konik kırıcı. Çıkış P80 tipik olarak 20 ila 50 mm, ekrandan dönen bir yük ile birlikte.
Aşama 3 – Üçüncül veya kum
Kübiklik ve üretilmiş kum için kısa başlı koni, ince odacıklı koni veya dikey şaftlı çarpma tertibatı. Çıkış 0 ila 20 mm, 0 ila 10 mm veya daha ince.
Küçük tesisler bazen birincil aşamada bir çene çalıştırır ve 0 ila 40 mm arasındaki ürünü doğrudan satarlar; bu, malzemenin yumuşak olduğu ve piyasanın şekli kabul ettiği durumlarda meşru bir konfigürasyondur. Aynı şekilde, elek donanımlı hareketli çeneye sahip bir tesis, yalnızca elenen kısmın gerçekten koninin besleme aralığı içinde olması koşuluyla, bir koniyi doğrudan besleyebilir.
Yem Boyutu Kuralları: Çene Neleri Kabul Eder ve Koni Neleri Reddeder
Besleme açıklığı kesin bir sınırdır ancak daha kullanışlı olan sayı, genellikle P80 olarak yazılan yüzde 80'lik geçiş boyutudur. Devrenizi, bir patlatma raporundan elde edilen en iyi durum rakamı değil, gerçekte alacağınız malzemenin P80'i etrafında tasarlayın.
- Çeneli kırıcı: Maksimum topak, besleme açıklığı genişliğinin yaklaşık yüzde 80 ila 85'i kadardır. Kaya levha şeklindeyse muhafazakar bir şekilde tasarım yapın.
- Standart konik kırıcı: maksimum besleme yaklaşık 200 ila 300 mm'dir ve maden ocağı değil, elekten geçirilmelidir.
- Kısa başlı veya ince odacıklı koni: maksimum ilerleme genellikle 80 ila 150 mm, bazen daha az.
- Herhangi bir konik kırıcı: Kapalı taraf ayarından daha küçük olan malzeme el değmeden geçer ve aşınma ve gürültü dışında hiçbir şeye katkıda bulunmaz.
- Herhangi bir konik kırıcı: Büyük boyutlu topaklar dişlilerin kırılmasına, millerin bükülmesine ve çanak astarının hasar görmesine neden olabilir ve hiçbir zaman garanti kapsamında değildir.
Sertlik, Aşındırıcılık ve Yanlış Anlamanın Maliyeti
Her seçim kararını iki kaya özelliği yönlendirir ve bunlar aynı özellik değildir. Genellikle Bond iş indeksi veya ton başına kilowatt saat cinsinden ifade edilen sertlik, kayanın ne kadar enerji tükettiğini belirler. Genellikle Bond aşınma indeksi olarak ifade edilen veya silika içeriğinden tahmin edilen aşındırıcılık, aşınan parçalarınızın ne kadar hızlı kaybolacağını belirler.
Kireçtaşı tipik olarak düşük aşındırıcılığa sahip olup ton başına 10 ila 12 kilowatt saat civarında bulunur. Granit genellikle 14 ila 16 arasındadır. Kuvarsit ve bazı demir cevherleri gözle görülür derecede daha yüksektir ve silika içerikleri onları manganez açısından agresif hale getirir. Çeneli kırıcı, kırma kuvveti yavaş uygulandığı için birincil aşamada tüm bunları fazla şikayet etmeden halleder. Bunları bir konik kırıcı da işliyor, ancak çok aşındırıcı bir cevherdeki astar tüketimi kireç taşına göre iki ila üç kat daha fazla olabilir ve bu fark projenin para kazanıp kazanmayacağını belirler.
Sonuç basittir. Sert, aşındırıcı kaya, gerçekçi bir astar bütçesiyle, birincil aşamada bir çene ve ikinci aşamada sağlam bir hidrolik koni için kasayı güçlendirir. Daha yumuşak kaya, alternatif akış şemalarına ve bazı durumlarda tek aşamalı bir çözüme kapıyı açar.
Kapasite, Kapalı Taraf Ayarı ve Üretim Eğrisi
Kapasite asla tek bir sayı değildir. Çeneli kırıcı için bu, kapalı taraf ayarının bir fonksiyonudur ve konik kırıcı için kapalı taraf ayarına, eksantrik atışa, hazne profiline ve besleme yığın yoğunluğuna bağlıdır. Aynı makineleri çalıştıran iki tesis, birinin kapasiteyi 40 mm'lik bir ayarda ölçtüğü ve diğerinin 25 mm'lik bir ayarı belirttiği için çok farklı olabilir.
Aşamaya göre gösterge niteliğinde azaltma oranı - devreyi bu rakamlar etrafında planlayın
Bir koninin ayarının kapatılması, ince parçaların oranını artırırken verimi azaltır. Soldaki sütun, yapılması en zor üründür ve çoğunlukla üçüncül aşamayı haklı çıkaran üründür.
Genellikle asıl darboğaz kırıcı değil elektir. Kapalı devredeki üçüncül bir koni tipik olarak yüzde 100 ila 300 arasında bir dolaşım yükü taşır; bu da elek ve konveyörlerin, bitmiş tonajın iki ila dört katı kadar boyutlandırılması gerektiği anlamına gelir. Eleğin boyutunun küçük olması klasik bir hatadır: Güvertenin malzemeyi yeterince hızlı geçirememesi durumunda kırıcı, zayıf çıktıdan sorumlu tutulur.
Ürün Şekli ve Derecelendirmesi
Parçacık şekli, pul pul ve uzun parçacıkların işlenebilirliği azalttığı ve bağlayıcı talebini artırdığı beton ve asfalt agregasında en çok önemlidir. Yüksek indirgeme oranına sahip bir çeneli kırıcı, yaygın makineler arasında en düz ürünü üretir; bu nedenle, 20 mm'lik spesifikasyonlu bir taş yapmak için bir çene nadiren kullanılır. Bir konik kırıcı, laminasyon etkisinden dolayı gözle görülür derecede daha iyi bir şekil üretir ve aşama başına indirgeme oranı makul düzeyde tutulduğunda ve kırıcı kapalı devrede çalıştırıldığında şekil daha da iyileşir.
Eğer katı kübiklik temel gereklilikse, genel cevap, son aşama için kontrollü 10 ila 20 mm'lik bir fraksiyonla beslenen dikey şaftlı bir çarpma tertibatıdır. Bu da işletme maliyetini artırdığından normalde tüm ürün yelpazesi yerine kum ve birinci sınıf agrega fraksiyonlarına ayrılır.
Derecelendirme, şekilden ayrı bir sorundur. Hedef eğriniz birden fazla elekten belirli bir geçiş yüzdesi gerektiriyorsa devrenin bu eğriden geriye doğru tasarlanması gerekir: önce elek kesme noktalarını seçin, ardından bu eleklere uygun beslemeyi üreten kırma haznesini seçin.
Sermaye Maliyeti, Enerji ve Aşınma: Ton Başına Okuma Maliyeti
Bir konik kırıcının maliyeti, benzer üretim kapasitesine sahip bir çeneli kırıcıdan daha fazladır ve aynı zamanda bitmiş ürün tonu başına daha fazla güç çeker. Ancak bu karşılaştırma yanıltıcıdır çünkü iki makine farklı ürünler üretiyor. Doğru karşılaştırma, satılabilir malzemenin tonu başına maliyettir ve ince boyutlarda koni, çenenin ürünü üretememesi nedeniyle büyük bir farkla kazanır.
Kırma tesisi işletme maliyetinin gösterge niteliğindeki paylaşımı
Her bir öğenin payı kaya türüne göre değişmektedir. Aşındırıcı kuvarsit üzerinde aşınan parçalar en büyük tek hat olarak enerjiyi geçebilir.
Teklifleri değerlendirirken astar fiyatı yerine ton başına aşınma maliyetini sorun. Yüzde 40 daha az saat süren daha ucuz bir manto daha pahalı kısımdır. Belirtilen kapalı kenar ayarında ve belirtilen kaya türünde saat cinsinden beklenen astar ömrünü ve kullanılan manganez kalitesini de sorun. Bu, iki tedarikçiyi dürüstçe karşılaştırmanın tek yoludur ve aynı zamanda ikinci yıldaki işletme bütçesi incelemesi sırasında da sizi korur.
Nem, Kil ve Yapışkan Yem
Çeneli kırıcılar, ıslak ve yapışkan malzemeyi konik kırıcılardan çok daha iyi tolere eder, bunun nedeni haznenin alt kısmının açık olması ve malzemenin tek bir mekanik hareketle içeri doğru itilmesidir. Kil açısından zengin besleme hala çene plakalarında birikmeye ve haznede köprü oluşumuna neden olabilir ancak makine çalışmaya devam eder.
Konik kırıcı çok daha az bağışlayıcıdır. Besleme nemli olduğunda, ince taneler hazneye sıkışır, kırma kuvveti artar ve kırıcı "pompalamaya" başlayabilir veya yayları veya tahliye silindirleri üzerinde yukarı doğru hareket edebilir. Bunun sonuçları, üretim miktarının azalması, daha kaba ve tutarsız bir ürün, tek bir bölgede yoğunlaşan hızlandırılmış astar aşınması ve sonunda tesisi durduran bir tıkanmadır. Nemli iklimlerde veya yağışlı mevsimde, kapalı bir yığın, ince taneleri uzaklaştırmak için bir ön elek ve ısıtmalı veya yalıtımlı bir yağlama sistemi lüks olmaktan ziyade mantıklı yatırımlardır.
Yüksek rakımlı sahalar ikinci bir hususu daha ekliyor: hava yoğunluğu düştükçe motorlar ve hidrolik güç üniteleri etkin kapasiteyi kaybediyor, dolayısıyla kurulu gücün deniz seviyesindeki bir referans tesisten kopyalanmak yerine gözden geçirilmesi gerekiyor.
Bakım, Kullanılabilirlik ve Yedek Parça Stratejisi
Her iki makine de bakım gerektirmez ancak bakım profilleri farklıdır. Çeneli kırıcı mekanik olarak basittir. Rutin işleri yağlama veya yağ sirkülasyonu, mafsal plakasını ve yuvalarını kontrol etmek, yanak plakalarını izlemek ve çene plakalarını döndürmek veya değiştirmektir. Konik kırıcı, bir hidrolik sistem, yağ sıcaklığı ve temizlik gereksinimlerine sahip bir yağlama devresi ve uyulması gereken bir dizi hassas bağlantı ekler.
- Çeneli kırıcı sarf malzemeleri: sabit çene plakası, hareketli çene plakası, yanak plakaları, mafsal plakası ve yuvaları, yataklar ve contalar.
- Konik kırıcı sarf malzemeleri: manto, çanak astarı, soket astarı, eksantrik aşınma plakaları, toz conta halkası, hidrolik filtreler ve yağ.
- Her iki makine de: tahrik kayışları, motor yatakları, besleyici gömlekleri ve dalgalanma kutusu düzenlemesi.
Kullanılabilirlik, stoklama kararlarıyla kazanılır veya kaybedilir. Sahada yedek bir astar setinin ve bir mafsallı plakanın bulundurulması, iki haftalık üretim kesintisini dört saatlik bir astar değişimine dönüştürebilir. Konik kırıcılar için eşleşen bir konik kırıcı yedek ve aşınma parçaları seti belgelenmiş bir değiştirme prosedürüyle birlikte tutulması, tesisteki en yüksek getirili yatırımlardan biridir.
Ayrıca kaldırma ve erişimi de planlayın. Astar değişiklikleri ağır ve sınırlı bir iştir ve yeterli vinç erişimi olmadan veya uygun bir platform olmadan kurulan bir kırıcının bakımı, tasarımının izin verdiğinden çok daha uzun sürecektir.
Sabit, Paletli veya Lastiğe Monteli: Hareketlilik Cevabı Değiştirir mi?
Fiziği değiştirmez ama pratik bölünmeyi değiştirir. Paletli bir çene tesisi, sözleşmeli kırma ve birincil aşamayı çalışma yüzeyiyle hareket ettiren taş ocakları için standart çözümdür. Çene, sağlam olduğundan, değişken ilerlemeye toleranslı olduğundan ve doğrudan ekskavatörden beslenmesi kolay olduğundan hareketli bir şasiye çok uygundur.
Mobil koni tesisleri genellikle bir trende ikinci ünitedir: paletli çene bir eleğe boşaltır ve elenen büyük boy, eleğe geri devridaim ile koniyi besler. Yıkım ve inşaat atıkları için, çeneli ve elekli taşınabilir bir tesis genellikle herhangi bir koni içermeyen spesifikasyona göre geri dönüştürülmüş agrega üretir.
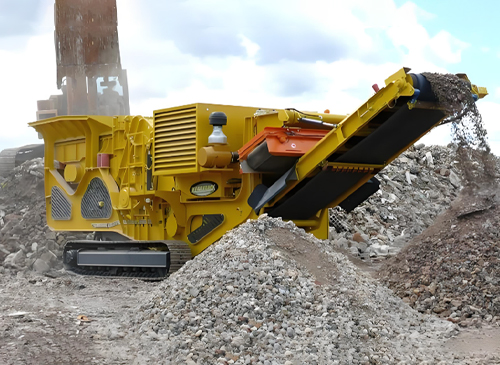 Paletli Mobil Kırma Tesisi Paletli mobil konkasör tesisleri, üretim sahaları arasında ve üretim sahaları arasında kolaylıkla hareket ettirilebilir. Malzeme kabul etme, kırma ve taşıma işlemlerini tek bir işlemde birleştirir. Avansı var... Ürünü Görüntüle →
Yüksek tonaj üreten kalıcı taş ocakları için sabit üniteler ton başına daha ekonomiktir çünkü daha büyük odalara, daha büyük motorlara ve daha iyi dalgalanma kapasitesine olanak sağlarlar. Mobil mi yoksa sabit mi kararı kırma aşamaları tanımlandıktan sonra verilmelidir, önceden değil.
Beş Adımlı Karar Yolu
- Beslemeyi tanımlayın: maksimum parça boyutu, P80, kütle yoğunluğu, nem içeriği, kil içeriği ve malzemenin elekten geçirilmiş mi yoksa madenden mi olduğu.
- Ürünü tanımlayın: hedef elek eğrisi, gerekli kübiklik ve satmayı düşündüğünüz her ticari fraksiyonun yüzdesi.
- Azaltma aşamalarını hesaplayın: beklenen azaltma oranlarını çarpın ve aşama sayısının akış şemanıza ve bütçenize uygun olduğunu doğrulayın.
- Kayayı test edin: Bir çalışma indeksi ve aşınma değeri, özellikle sert veya aşındırıcı birikintiler için tahmininizi mühendislik kararına dönüştürür.
- Tesisin boyut dengesini sağlayın: elekler, besleyiciler, dalgalanma kutuları, konveyörler, toz kontrolü ve stok sahası düzeni. Bu öğelerin boyutunun küçük olması, iyi bir kırıcının kötü bir kırıcı gibi görünmesine neden olur.
Doğru Kırıcı Önerisi İçin Neler Gönderilmeli?
Bir tedarikçi, bir makineyi yalnızca gerçek verilere göre doğru şekilde boyutlandırabilir. Bir teklif talep ettiğinizde aşağıdakileri ekleyin ve her noktaya atıfta bulunacak ciddi bir teklif bekleyin.
- Kaya tipi ve varsa petrografik tanımlama veya test raporu.
- Malzemenin nasıl yüklendiğine ilişkin bir notla birlikte beslemenin maksimum yığın boyutu ve P80'i.
- Yığın yoğunluğu ve nem içeriğinin yanı sıra yemin harmanlanmış mı yoksa tek bir yüzden mi geldiği.
- Saatte kuru ton cinsinden gerekli tonaj ve kapalı taraf ayarına ulaşılması gerekir.
- Hedef ürün eğrisi, yalnızca tek bir nominal boyut değil.
- Saha koşulları: rakım, ortam sıcaklığı aralığı, güç kaynağı voltajı ve frekansı ve kullanılabilir alan.
- Çalışma düzeni: günlük vardiyalar, yıllık günler ve tesisin ekibiniz tarafından mı yoksa bir yüklenici tarafından mı çalıştırılacağı.
- Gömlekleri ve mafsalları sahada tutmayı isteyip istemediğiniz de dahil olmak üzere yedek parça beklentileri.
Shanghai Sanming Mining Equipment Manufacturing Co., Ltd., Şangay Pudong sanayi bölgesindeki Qidong merkezli üretim ve üretimin arkasında ISO9001 kalite yönetim sistemi ile 2012'den beri kırma ve eleme ekipmanları üretmektedir. Fabrika ziyaretlerini memnuniyetle karşılıyoruz ve standart bir modelin beslemeye veya ürün eğrisine tam olarak uymadığı durumlarda rutin olarak özelleştirilmiş çözümler üretiyoruz. Nasıl çalıştığımızı görmek istiyorsanız, şirket profili ve fabrika bilgileri makul bir başlangıç noktasıdır. Ortalama teslimat süremiz 20 gün civarındadır ve ekipmanlarımızın önemli bir kısmı Orta Asya, Orta Doğu, Güney Amerika ve Afrika'ya ihraç edilmektedir, bu nedenle zorlu koşullarda tesisleri desteklemeye alışkınız.
Kırıcıdan Daha Maliyetli Yaygın Tedarik Hataları
Hayal kırıklığı yaratan kurulumların çoğu aşağıdakilerden birine dayanmaktadır ve bunların hiçbiri kırıcının hatası değildir.
- Belirli bir ortamda ton başına aşınma maliyeti istenmeden yalnızca sermaye fiyatı üzerinden satın alma.
- Farklı kapalı taraf ayarlarında belirtilen kapasite rakamlarının karşılaştırılması, daha ucuz makinenin kağıt üzerinde daha iyi görünmesini sağlar.
- Taş ocağı bir aşamadan tasarruf etmek istediği için birincil görev için bir koni satın almak.
- Eleğin, besleyicinin veya dalgalanma kutusunun boyutunun küçültülmesi ve ardından düşük üretim için kırıcının suçlanması.
- Koninin toplanmaya başladığı ilk yağmur mevsimine kadar nem ve kili göz ardı etmek.
- Hedef ürün eğrisinden ziyade alışkanlığa göre bir hazne profili seçmek.
- Vinç erişimini planlamamak ve ilk hat değişiminde işin bir yerine üç gün sürdüğünü keşfetmek.
- Kritik yedek parçaları stoklamamak, daha sonra hava kargosu ödemek ve maliyeti az olan bir parça için üretim kaybı.
Sipariş verilmeden önce kısa bir teknik inceleme ile bunların her birinin önüne geçilebilir. Bu inceleme, işletmeye alındıktan sonra yapılan yeniden tasarımdan çok daha ucuzdur.
Sıkça Sorulan Sorular
Çeneli kırıcı, ikincil kırma için konik kırıcının yerini alabilir mi?
Yumuşak malzemeden ve düşük tonajda evet. Hard rock'ta ve ince ayarlarda hayır. Çeneli kırıcı ekonomik olarak 20 mm'lik bir ürün üretemez ve oluşturduğu pul pul şekil genellikle agrega özelliklerini karşılayamaz. Hedef boyut küçüldükçe bitmiş malzemenin tonu başına enerji ve aşınma maliyeti keskin bir şekilde artar.
Konik kırıcı primer kırıcı olarak kullanılabilir mi?
Yalnızca beslemenin hazneye uyacak şekilde zaten azaltılmış ve elenmiş olması durumunda; bu, çenenin yerini büyük bir döner mekanizmanın aldığı veya madenin önceden kırılmış cevher sağladığı bazı madencilik akış şemalarında yaygındır. 600 mm'lik mayın tipi kayayı doğrudan besleyen bir taş ocağı için, birincil konumdaki koni yanlış seçimdir ve tıkanmalara, hasara ve erken aşınmaya yol açacaktır.
Hangi makinenin işletme maliyeti daha düşüktür?
Tamamen ürünün boyutuna bağlıdır. Kaba çıktıda çene ton başına daha ucuzdur. İnce çıktıda koni ton başına daha ucuzdur çünkü aynı işi yapmaya çalışan bir çene birden fazla geçişe, daha fazla taramaya ve daha fazla devridaim gerektirecektir. Satılabilir ürünün ton başına maliyetini karşılaştırın, asla makine saati başına maliyeti karşılaştırmayın.
Konik kırıcı için maksimum besleme boyutu nedir?
Standart bir hazne için kabaca 200 ila 300 mm ve kısa kafalı veya ince hazne için 80 ila 150 mm; kesin sınırlar model ve astar profili tarafından belirlenir. Beslemenin ayrıca elenmesi ve büyük boyutlu levhalardan arındırılmış olması ve boğmalı beslemeyi sürdürmek için kontrollü bir hızda sunulması gerekir.
Konik kırıcım neden çok fazla ince tane ve kötü şekil üretiyor?
Genellikle kademe başına indirgeme oranının çok yüksek olması nedeniyle, bölme boğulmak yerine aç bırakılır veya kapalı taraf ayarı devrenin ihtiyaç duyduğundan daha sıkıdır. Elek kesme noktalarının ayarlanması, bobin beslemesinin uygun hale getirilmesi veya ayrı bir üçüncül aşamanın eklenmesi çoğu zaman sorunu makineyi değiştirmekten daha düşük maliyetle çözer.
Her iki makineye de ihtiyacım var mı, yoksa işin tamamını biri yapabilir mi?
İlerlemeniz yaklaşık 300 mm'nin altındaysa ve ürününüz 40 mm veya daha kalınsa, genellikle bir koni tüm işi yapabilir. İlerlemeniz 800 mm ve ürününüz 20 mm ise en az iki, normalde üç aşamaya ihtiyacınız vardır. Aşama sayısı tercihe göre değil toplam azalmaya göre belirlenir.
Konik kırıcı gömleklerinin değiştirilmesi ne kadar sürer?
İyi erişim, doğru kaldırma ekipmanı ve stoklanmış bir yedek set ile manto ve çanak astarının değiştirilmesi genellikle tek vardiyada gerçekleştirilen bir iştir. Yeterli erişim olmadığında veya yanlış takım kullanıldığında bu süre birkaç güne kadar uzayabilir; bu nedenle tesis düzeni ve yedek parça politikası, makine sipariş edilmeden önce dikkat edilmesi gereken bir konudur.