Herhangi bir tesis müdürüne konik kırıcının nasıl çalıştığını sorduğunuzda verilecek kısa cevap basittir: kayalar sabit bir içbükey astar ile hareketli bir manto arasında ezilir. Bu cevap doğrudur, ancak size konik kırıcının neden bu kadar yaygın kullanıldığını, neden bir makinenin iyi şekilli agrega ürettiğini, diğerinin pul pul malzeme ürettiğini veya makinede görünür bir değişiklik olmadan elektrik ve aşınma maliyetinizin neden artabileceğini söylemez. Çalışma prensibi karmaşık değildir ancak nihai sonuç, bir dizi mekanik ve operasyonel ayrıntıya bağlıdır: eksantrik atış, kapalı taraf ayarı, besleme dağıtımı, kırma odası profili, hız ve astar durumu.
Konik kırıcı, malzemeyi bir kırma odasında sıkıştırır. Manto ana şaft üzerine sabitlenmiştir ve ana şaftın alt ucu eksantrik bir burcun içine oturmaktadır. Eksantrik döndüğünde mil de döner. Manto tekrar tekrar bir taraftan içbükey kısma yaklaşırken diğer taraftan uzaklaşır. Bu sürekli dönme hareketi, kırma haznesindeki hacmi değiştirir, böylece malzeme sıkıştırılır, kırılır ve parçacıklar alt açıklıktan boşaltılacak kadar küçük olana kadar aşağı doğru düşer.
Anlaşılır Bir Şekilde Konik Kırıcı Çalışma Prensibi
Tek cümleyle ifade edersek: konik kırıcı, sıkıştırmalı kırıcıdır. Kaya kırılıncaya kadar kayayı iki yüzey arasında sıkıştırır. Bu, kayayı çelik bir plakaya veya kaya rafına fırlatan darbeli kırıcıdan farklıdır ve sabit bir çene plakasına karşı tek bir hareketli çene kullanan çeneli kırıcıdan farklıdır.
Anahtar "döner" kelimesidir. Manto kendi ekseni etrafında dönmez. Makinenin merkezi etrafında dairesel bir yolda hareket eder. Bir çocuğun üst kısmının sallandığını hayal edin: Üst kısım dönüyor ancak merkezi bir daire çiziyor. Aynı tür hareket konik kırıcının içinde de gerçekleşir.
Manto içbükey doğru hareket ettiğinde boşluk küçülür ve kaya iki manganez çelik astar arasında sıkıştırılır. Manto uzaklaştığında boşluk açılır ve kırılan malzeme aşağıya düşebilir. Kaya hiçbir zaman şiddetli bir darbeyle yakalanmaz; bölmenin üstünden altına doğru giderken çok sayıda küçük sıkıştırma darbesi alır.
Bu tekrarlanan sıkıştırma, mühendislerin parçacıklar arası kırılma veya katman kırılması adını verdiği bir mekanizma yaratır. Parçacıklar kırma haznesinin içinde sadece gömleklere karşı değil, birbirlerine doğru da sıkıştırılır. Katmanlı kırma, konik kırıcının çeneli kırıcıya göre daha kübik ürün üretebilmesinin nedenlerinden biridir. Ancak katman kırma yalnızca kırma odası makul derecede dolu tutulduğunda işe yarar. Kırıcı "aç kalırsa" kayalar mantonun üzerine düşer ve etrafa sıçrar, bu da astarın aşınmasını artırır, güç dalgalanmasını artırır ve kötü bir ürün şekline neden olur.
Pratik çıkarım şudur: konik kırıcı, bir kaya yatağına sürekli basınç basıncı uygulayarak çalışır. Operatör beslemeyi eşit tutarak, doğru kırma odasını seçerek ve kapalı taraf ayarını önerilen aralıkta ayarlayarak sonucu kontrol eder.
- Yem makinenin üst kısmından girer ve besleme plakasına veya dağıtıcıya yayılır.
- Eksantrik burç döner ve mantonun dönmesini sağlar.
- Kaya, odanın kapanma tarafında sıkıştırılır ve kırılır.
- Ezilen malzeme açılan boşluğa düşerek aşağı doğru hareket eder.
- Döngü, parçacık boyutu boşaltma aralığından daha küçük olana kadar tekrarlanır.
| Dönem | Anlamı | Neden Önemlidir? |
|---|---|---|
| CSS (kapalı taraf ayarı) | Manto ile kırma odasının alt kısmındaki içbükey arasındaki en küçük mesafe. | Nihai ürünün üst boyutunu kontrol eder ve kapasite üzerinde en büyük etkiye sahiptir. |
| OSS (açık taraf ayarı) | Manto ile kırma odasının alt kısmındaki içbükey arasındaki en büyük mesafe. | Verimi ve büyük boyutlu malzeme miktarını etkiler. |
| İnme / eksantrik atış | Mantonun bir dönüş sırasında deşarj ucunda kat ettiği mesafe. | Kırma kuvvetini ve strok başına kapasiteyi belirler. |
| Kırma odası | Çanak astarı ile manto arasındaki boşluk. | Profil, malzemenin nasıl tutulduğunu, küçültüldüğünü ve şekillendirildiğini kontrol eder. |
| Besleme açıklığı | Odanın üst kısmındaki kullanılabilir en geniş açıklık. | Köprü oluşturmadan girebilecek maksimum kaya boyutunu sınırlar. |
Konik kırıcı ikincil veya üçüncül bir makine olduğundan, besleme genellikle birincil çeneli kırıcıdan veya benzer bir üniteden geçer. Konik kırıcı daha sonra bu malzemeyi alır ve bir dizi sıkıştırma darbesiyle azaltır. Konik kırıcının birincil aşamada çeneli kırıcının doğrudan alternatifi olarak değerlendirilmemesinin nedeni de budur: daha küçük bir beslemeye ihtiyaç duyar ve indirgeme eğrisinin farklı bir kısmı için tasarlanmıştır.
Kırma Hareketini Mümkün Hale Getiren Ana Bileşenler
Bir konik kırıcının nasıl çalıştığını anlamak için her bir ana bileşenin adını ve rolünü bilmek yardımcı olur. Makine, eksantrik düzenek, ana şaft, kırma odası ve bu parçaların çalışmasını sağlayan destek sistemleri etrafında tasarlanmıştır.
Eksantrik düzenek özel ilgiyi hak ediyor. Dönme hareketini yaratan bileşendir. Ana mil, pirinç veya bronz bir iç eksantrik burcuna oturur. Eksantrik burcun kendisi alt çerçevenin içinde basamaklı bir yatak üzerinde döner. Eksantriğin içindeki delik dişlinin merkez hattından kaydırılmış olduğundan, dişli döndüğünde şaftın dairesel bir yolda hareket etmekten başka seçeneği yoktur.
Bu ofset açısı, normal çalışma sırasında operatörün değiştirebileceği bir şey değildir. Fabrikada sabitlenir ve genellikle atış veya vuruş olarak tanımlanır. Daha büyük bir atış, daha ağır bir kırma vuruşu sağlar ancak aynı zamanda dişli ve burçlar üzerindeki yükü de artırır. Eksantrik düzeneğin tasarımı motor gücüne, kırma haznesine ve kırılan malzemenin türüne uygun olmalıdır.
Manto ve içbükey aslında kayaya temas eden kısımlardır. Geometrileri, haznenin yukarıdan aşağıya doğru daralmasını sağlayacak şekilde tasarlanmıştır. Üst kısım bir besleme açıklığı görevi görür ve en büyük topakları kısa süreliğine tutar. Orta bölüm kırma işlerinin çoğunun yapıldığı yerdir. Bazen paralel bölge olarak da adlandırılan alt bölüm, nihai ürünün şeklini kontrol eder.
Aşınma astarları kalıcı parçalar değildir. Değiştirilmek üzere tasarlanmışlardır ve ömürleri, beslemenin aşındırıcılığına ve sertliğine bağlıdır. Astar profili değiştiğinde kavrama açısı değişir, etkili CSS değişir ve kırıcı farklı davranmaya başlar. Bu nedenle astar aşınmasının kontrol edilmesi en önemli günlük bakım görevlerinden biridir.
Kırma İşleminin Adım Adım Dağılımı
Kırma odasında tam bir döngüyü takip edelim. Bu döngü eksantrik hıza bağlı olarak saniyede birçok kez tekrarlanır.
| Aşama | Ne olur | Sonuç |
|---|---|---|
| 1. Yem dağıtımı | Taş, besleme hunisine girer ve dağıtım plakasına çarpar veya doğrudan mantonun üzerine düşer. | Malzeme odanın etrafına yayılarak tekdüze bir kaya yatağı oluşturur. |
| 2. Sıkıştırma stroku | Manto bir taraftan içbükey tarafa doğru hareket eder ve sıkışan malzemeyi sıkıştırır. | Basınç oluşur ve kaya en zayıf çatlakları ve tane sınırları boyunca kırılır. |
| 3. Parçacıkların yeniden düzenlenmesi | Kırılmanın ardından daha ince malzeme, daha büyük parçalar arasındaki boşluklara yerleşir. | Hazne, daha yoğun bir yatakla başka bir sıkıştırma darbesine hazırdır. |
| 4. Açılış vuruşu | Manto aynı taraftaki içbükeyden uzaklaşır. | Ezilen malzeme aşağı doğru düşer ve bir sonraki sıkıştırma bölgesine doğru hareket eder. |
İşlem, oda geometrisine ve yerçekimine dayanır. Kayanın mekanik kollarla aşağı itilmesine gerek yoktur; düşüyor çünkü açılış vuruşu alan yaratıyor. Manto ve içbükey, her biri bir öncekinden biraz daha dar olan kırma bölgelerinin sürekli bir taşıyıcısı gibi hareket eder. Sonuç, kaba beslemeden istenilen ürün boyutuna kademeli olarak azalmadır.
Standart veya orta boy konik kırıcıda, haznenin dik bir üst bölümü ve çıkışta kısa bir paralel bölgesi vardır. Bu tasarım daha yüksek bir verim sağlar ve genellikle asıl amacın kapasite olduğu ikincil kırma için kullanılır. Kısa kafalı veya ince konik kırıcıda hazne daha düz ve paralel bölge daha uzundur. Malzeme kırma bölgesinde daha uzun süre tutularak daha ince ve daha tutarlı bir ürün elde edilir. Temel çalışma prensibi aynı olmakla birlikte geometrisi ve uygulaması farklıdır.
Dönüş hızı aynı zamanda kırma döngüsünün nasıl çalıştığını da etkiler. Daha hızlı bir eksantrik hız, dakika başına daha fazla vuruş anlamına gelir; bu da parçacık şeklini iyileştirebilir ve deşarjın boyutunu azaltabilir. Ancak hız çok yüksekse kayanın kırılma bölgesinden düşmesi için yeterli zamanı olmaz ve kapasite düşer. Hız çok düşükse kırıcı hazneyi yeterince hızlı dolduramaz ve ürün kabalaşır. Modern konik kırıcıların belirli bir hız aralığında tasarlanmasının nedeni budur; operatör orijinal tasarım eğrisini kontrol etmeden değiştirmemelidir.
Konik Kırıcı Çeşitleri ve Farklılıkları
Tüm konik kırıcılar aynı döner sıkıştırma prensibini paylaşsa da, pratik tasarım farklılıkları alıcı için önemlidir. En yaygın kategoriler yaylı konik kırıcılar, bileşik konik kırıcılar, tek silindirli hidrolik konik kırıcılar ve çok silindirli hidrolik konik kırıcılardır.
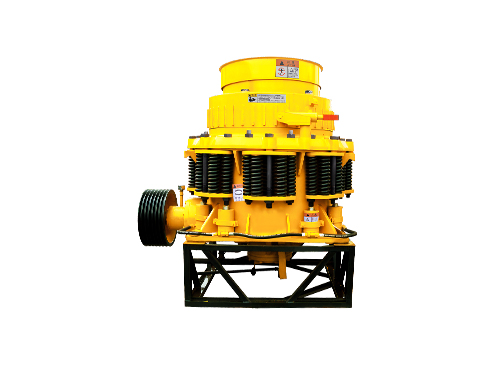
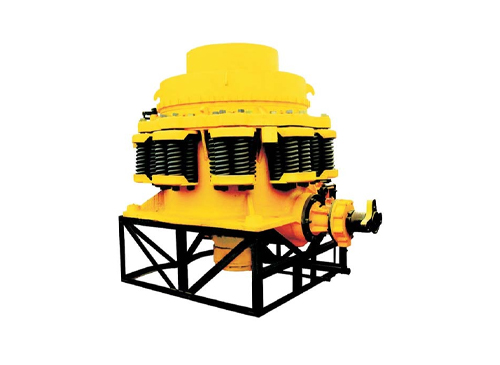
Yaylı konik kırıcı
Yaylı konik kırıcıs use a set of coil springs around the bowl. When uncrushable material enters the chamber, the springs compress and the bowl lifts, allowing the object to pass. Once the object is gone, the springs return the bowl to its original position. This design has been used for many decades and is still found in many plants. It is relatively simple, but CSS adjustment usually requires mechanical shims or a heating/cooling process, and clearing a blocked chamber is not as convenient as on hydraulic machines.
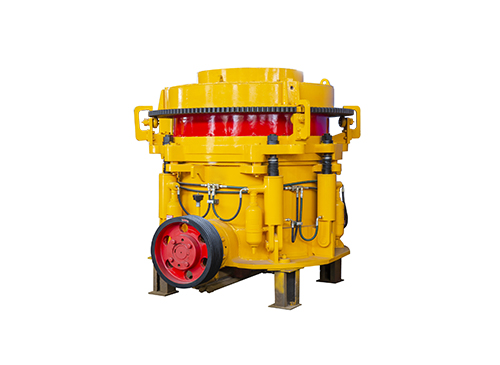
Bileşik konik kırıcı
Bileşik konik kırıcı, mekanik yay korumasını hidrolik ayarlama veya kilitlemeyle birleştirir. Fiyat ve rahatlık arasında daha iyi bir uzlaşma sunar. Birçok taş ocağı uygulamasında, orta sert kayalar için bileşik konik kırıcı güvenilir ve uygun maliyetli bir seçimdir ve hidrolik kilitleme sistemi, çalışma sırasında ayarı sabit tutar.
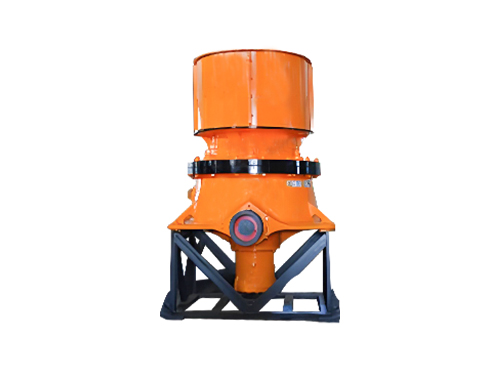
Tek silindirli hidrolik konik kırıcı
Tek silindirli hidrolik konik kırıcıda, ana milin altındaki bir hidrolik silindir, mili destekler ve kaldırır. Operatör, yağ ekleyerek veya serbest bırakarak mantoyu yükseltir veya indirir, bu da CSS'yi değiştirir. Bu tasarım aynı zamanda hazne tıkandığında kırıcının hidrolik olarak temizlenmesine de olanak tanır. Yalnızca bir hidrolik silindir olduğundan mekanik yapı daha basittir ve bakıma erişim daha kolay olabilir.
Çok silindirli hidrolik konik kırıcı
Çok silindirli konik kırıcılar, tamburun konumunu ayarlamak için tamburun etrafına yerleştirilmiş birkaç hidrolik silindir kullanır. Genellikle yüksek kırma kuvveti, istikrarlı güç çekişi ve ürün şekli üzerinde iyi kontrol sağlarlar. Bu avantajlar, onları sert kaya, yüksek tonajlı tesisler ve ince taneleri maksimuma çıkarmak veya sıkı agrega spesifikasyonlarını karşılamak için sıkı bir ayarla çalışması gereken üreticiler için popüler kılmaktadır.
| Tür | Ayar Ayarı | Aşırı Yük Koruması | Tipik Görev |
|---|---|---|---|
| Yay tipi | Şimler veya çanak dönüşü | Helezon yaylar | Orta sertlikteki kayaların ikincil kırılması |
| Bileşik | Hidrolik kilit veya kase dönüşü | Yaylar ve hidrolik | Taş ocakları ve çakıl tesisleri |
| Tek silindirli | Şaftın altındaki hidrolik destek | Hidrolik tahliye | Otomatik hatlar, orta ve ince kırma |
| Çok silindirli | Kase üzerindeki hidrolik silindirler | Hidrolik tahliye | Sert kaya ve yüksek kullanımlı operasyonlar |
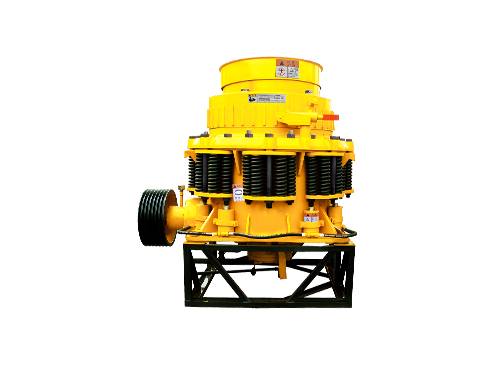 Bileşik Cone Crusher with Hydraulic Adjustment and Cleaning Bu bileşik konik kırıcı, sert cevherlerin ikincil veya üçüncül kırılmasına uygun olup, güvenilir çalışma için hidrolik boşaltma ayarı, hazne temizliği ve yaylı aşırı yük koruması sunar. Ürünü Görüntüle →
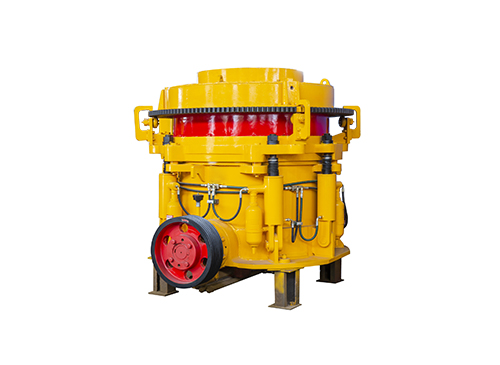 Çok silindirli Hydraulic Cone Crusher for High-Tonnage Hard Rock Sert taş ve yüksek tonajlı tesisler için tasarlanan bu tamamen hidrolik kırıcı, sıkı ayar kontrolü için yüksek indirgeme verimliliği, istikrarlı çalışma ve kolay bakım sunar. Ürünü Görüntüle →
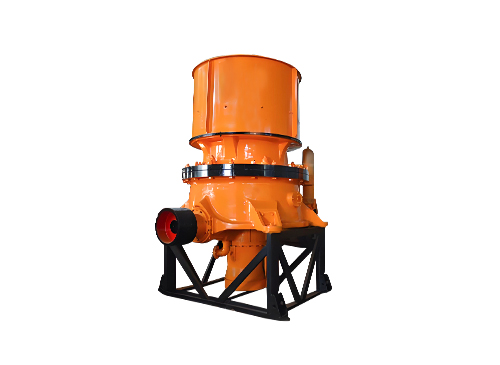 Tek silindirli Hydraulic Cone Crusher with Robust Design Bu tek silindirli konik kırıcı, gelişmiş hidrolik işletimi ve basit bakımı bir araya getirerek sert kayaların verimli bir şekilde kırılmasını sağlarken arıza süresini ve enerji kullanımını en aza indirir. Ürünü Görüntüle →
Sadece fiyata göre konik kırıcı tipi seçmeyin. Yay makinesinin satın alma fiyatı daha düşük olabilir, ancak CSS'yi sık sık değiştirmeniz veya hazneyi düzenli olarak temizlemeniz gerekiyorsa, hidrolik bir model, makinenin ömrü boyunca saatlerce süren işçilikten tasarruf sağlayabilir. Öte yandan, daha fazla parçaya sahip çok silindirli bir makine, bakım ekibinin daha fazla dikkat göstermesini gerektirebilir. En iyi seçim, malzemenize, çalışma saatlerinize ve personelinizin beceri düzeyine bağlıdır.
Konik Kırıcı vs Çeneli Kırıcı vs VSI Kırıcı
Birçok tesis sahibi, konik kırıcıyı diğer iki yaygın makineyle karşılaştırarak seçim sürecine başlar: çeneli kırıcı ve VSI kırıcı (dikey şaft darbeli). Ancak bu makineler aynı işi yapmıyor. Her birinin kırma işleminde doğal bir konumu vardır.
Çeneli kırıcı birincil kırıcıdır. Bazen bir metreden daha geniş olan çok büyük beslemeyi kabul eder ve bunu bir sonraki makinenin işleyebileceği boyuta indirir. Çeneli kırıcı, sabit bir çene ile sallanan bir çene arasında basit bir sıkıştırma hareketi kullanır. Çeneli kırıcıdan elde edilen ürün, özellikle besleme sertse, genellikle düz veya dilimlidir, çünkü kırma stroku kısadır ve kıstırma açısı şekillendirme için ideal değildir.
Konik kırıcı ikincil veya üçüncül bir makinedir. Çeneli kırıcının ürününü alıp daha da azaltır. Dönme hareketi ve katman kırma etkisi, çeneli kırıcının üretebileceğinden daha iyi bir parçacık şekli sağlar. Konik kırıcıdaki indirgeme oranı çeneli kırıcıya göre daha yüksektir; hazneye ve malzemeye bağlı olarak tipik olarak 4:1 ile 8:1 arasındadır. Ancak konik kırıcı çok büyük beslemeleri kaldıramaz; onu büyük boyutlu kayayla beslemek köprü oluşumuna neden olur ve kapasiteyi azaltır.
VSI kırıcı bir sıkıştırmalı kırıcı değildir. Malzemeyi bir kaya yatağına veya bir örse doğru fırlatan yüksek hızlı bir rotor kullanır. Darbe etkisi, özellikle kum ve küçük agregalar için mükemmel bir kübik şekil verir ve konik kırıcıdan daha fazla ince tane üretebilir. Ancak ton başına işletme maliyeti genellikle daha yüksektir ve VSI, neme ve yapışkan malzemeye karşı daha duyarlıdır. Kaba kırma aşamaları için VSI nadiren en iyi ilk tercihtir.
| Kırıcı | En İyi Sahne | Tipik Besleme Boyutu | Ana Güç | Ana Sınırlama |
|---|---|---|---|---|
| Çeneli kırıcı | Birincil | 300 ila 1200 mm | Büyük ilerlemeyi kabul eder, basit ve güvenilir | Pul pul ürün, daha düşük redüksiyon oranı |
| konik kırıcı | İkincil / üçüncül | 30 ila 300 mm | Kübik ürün, ince aşamalarda yüksek azalma | Daha küçük beslemeye ihtiyaç duyar, boğucu besleme gerektirir |
| VSI kırıcı | Üçüncül / dördüncül | < 60 mm | Mükemmel parçacık şekli, iyi kum üretimi | Daha yüksek aşınma maliyeti, neme karşı duyarlı |
Örneğin, bir granit agrega hattında en iyi ürünü elde etmek için genellikle birincil aşamada bir çeneli kırıcı, ikincil aşamada bir konik kırıcı ve bir VSI kullanılır. Bir kireçtaşı tesisinde çeneli kırıcı ve ardından darbeli kırıcı kullanılabilir, çünkü kireçtaşı daha az aşındırıcıdır ve darbeli makine daha düşük aşınma maliyetiyle mükemmel bir ürün verir. Doğru akış şeması kaya sertliğine, aşındırıcılığa, nem içeriğine ve hedef ürün spesifikasyonuna bağlıdır.
Bu makineleri karşılaştırırken sadece satın alma fiyatına bakma hatasından kaçının. Bitmiş malzemenin tonu başına maliyeti, aşınan parça maliyeti, enerji tüketimi ve makinenin kullanılabilirliği daha önemlidir. Bakım için sıklıkla durdurulan ucuz bir birincil kırıcının maliyeti, sürekli çalışan daha kaliteli bir makineden daha pahalı olacaktır.
Çıktı Kalitesini Değiştiren Temel Çalıştırma Değişkenleri
Doğru boyuttaki bir konik kırıcı bile yanlış çalıştırıldığında kötü sonuçlar üretebilir. Operatör, ürün derecelendirmesi, kapasitesi ve astar ömrü üzerinde doğrudan etkisi olan çeşitli değişkenleri kontrol eder.
Besleme Derecelendirmesi
Konik kırıcıya ideal besleme, geniş fakat kontrollü bir boyut dağılımına sahiptir. İçerisinde sadece daha büyük taşlar ya da sadece kırıcı tozları bulunmamalıdır. Besleme çok ince olduğunda kaba parçacıklar arasındaki boşluklar dolar ve makine yeterli parçacıklar arası basınç oluşturamaz; yem çok iri olduğunda en büyük parçalar düzgün şekilde tutulamaz. Pratik bir kural olarak yem boyutu, yem açıklığının yaklaşık yüzde 80 ila 85'ini aşmamalıdır. 200 mm'lik bir hazneyi besliyorsanız pratik üst boyut kabaca 160 ila 170 mm'dir. Büyük boyutlu kaya, konik kırıcıya ulaşmadan önce bir elek ile temizlenmelidir.
Şok Besleme
Şok besleme, kırma haznesinin her zaman dolu tutulması anlamına gelir. Kırıcının sabit bir yük çekmesi ve güç çekişinin sabit kalması için besleme hunisinde yeterli miktarda kaya bulunmalıdır. Şok besleme, katman kırmanın faydalarını sağlar, astarları doğrudan darbeden korur ve daha tutarlı bir ürün üretilmesine yardımcı olur. Aç kalmış bir konik kırıcı daha fazla büyük boyutlu malzeme üretir ve üst gömlekleri eşit olmayan bir şekilde aşındırır. Pek çok operatör, besleme hunisinin dolu olmasını sağlama alışkanlığının aşınma maliyetini azalttığını ve ürün kalitesini herhangi bir donanım değişikliğinden daha fazla artırdığını fark etmiştir.
Kapalı Taraf Ayarı (CSS)
CSS, operatörün yaptığı en yaygın ayardır. CSS'nin azaltılması daha iyi bir ürün verir ancak kapasiteyi azaltır ve güç tüketimini artırır. CSS'nin arttırılması daha fazla kapasite sağlar ancak daha kaba bir ürün verir. Doğru ayar, gerekli ürün sınıflandırmasına ve akış sayfasındaki bir sonraki makineye bağlıdır. Ürün bir eleğe gidiyorsa, son kesim boyutunu kırıcının CSS'sinin değil, elek açıklığının belirlediğini unutmayın. Herhangi bir değişikliğin etkisini görebilmeniz için CSS'yi, güç tüketimini, ilerleme hızını ve ürün derecelendirmesini vardiya başına en az bir kez kaydetmek iyi bir uygulamadır.
Nem ve Kil İçeriği
Beslemedeki nem, hazne içindeki malzemenin davranışını değiştirir. Islak, yapışkan malzeme astarlara yapışabilir, verimi azaltabilir ve tıkanma olasılığını artırabilir. Aşırı durumlarda ince parçacıklar, boşaltma açıklığını dolduran bir macun oluşturur. Konik kırıcıdan önce ince tanelerin elenmesi veya yapışkan kilin azaltılması için beslemenin bant üzerine püskürtülmesi yüksek nemli uygulamalar için sıklıkla gereklidir.
Hız ve Strok
Eksantrik hız normalde belirli bir oda için önerilen aralıkta sabitlenir. Çalışma hızının üreticinin tavsiyesi dışındaki bir değere değiştirilmesi genellikle verimliliği azaltacaktır. Strok veya atış, eksantrik düzeneğin tasarım özelliğidir. Farklı bir stroka ihtiyacınız varsa eksantrik burcu veya mil grubunu değiştirmelisiniz. Bu rutin bir düzenleme değil. Bir makine seçerken mevcut strok aralığının malzemeniz ve hedef çıktınızla eşleştiğinden emin olun.
Bu değişkenler etkileşim halindedir. Geniş CSS ve aç besleme ile çalışan bir kırıcı, elek çok fazla boyut aşımı üretinceye kadar herhangi bir sorun göstermeyebilir. En iyi yaklaşım, her seferinde bir değişkeni değiştirmek, sonucu ölçmek ve basit bir işlem günlüğü tutmaktır. Uygulamada, ürün kalitesinin iyileştirilmesi genellikle önce besleme sisteminin sabitlenmesi ve ancak daha sonra kırıcı ayarlarının yapılmasıyla sağlanır.
Astar Aşınması ve Bakımı: Yatırımınızı Koruyun
Aşınma gömlekleri konik kırıcıda en sık değiştirilen parçalardır. Manto ve içbükey genellikle, darbeye maruz kaldıkça sertleşen bir malzeme olan östenitik manganez çeliğinden dökülür. Bu iş sertleştirme davranışı, astarın aşınma direncini veren şeydir. Astar ömrü, beslemenin aşındırıcılığına, kırma basıncına, besleme dağıtımına ve kırıcının kısmayla beslenip beslenmediğine bağlıdır.
Birkaç işaret, astarların değiştirilmesi gerektiğini gösterir:
- CSS değiştirilmese bile ürün kabalaşır.
- Astar profili artık etkili olmadığından güç çekişi düşer.
- Mantonun bir tarafı diğerine göre daha çabuk aşınır.
- Kaplamalar temas etmeden CSS önerilen aralıkta ayarlanamaz.
- Astar yüzeyinde görünür yüksek noktalar veya oyuklar görünüyor.
Astarların değiştirilmesi yalnızca mekanik bir iş değildir. Yeni manto düzgün bir şekilde oturtulmalı, içbükey dikkatlice takılmalı ve ilk birkaç saatlik çalışmadan sonra astar cıvataları kontrol edilmelidir. Gevşek bir astar yük altında kayabilir ve makine düzgün çalışmayabilir. Hem mantoyu hem de içbükeyliği doğru zamanda değiştirmek de önemlidir; Kötü şekilde aşınmış bir içbükey üzerine yeni bir mantonun uygulanması israftır ve kırma geometrisini bozabilir.
Yağlama da gömlekler kadar önemlidir. Eksantrik burç, ana mil ve dişliler sürekli bir yağ filmine dayanır. Yağ sıcaklığı normal aralığın üzerine çıkarsa kırıcı içindeki boşluklar değişir ve makine aşırı ısınabilir. Her vardiyada yağ seviyesini, yağ sıcaklığını, yağ basıncını ve yağın durumunu kontrol edin. Yağdaki metal parçacıklar, arızalı bir burç veya dişlinin erken uyarı işaretidir.
Hidrolik sistemlere de dikkat edilmesi gerekir. Hidrolik deposu temiz, yağ seviyesi doğru ve basınç ayarı belirtilen aralıkta olmalıdır. Tahliye vanası bir emniyet cihazıdır; normal üretim sırasında kaseyi tekrar tekrar kaldırmak için bir çalıştırma aracı olarak kullanılmamalıdır. Tahliye valfi açıldığında sistemde aşınma olup olmadığını inceleyin ve hidrolik yağının temiz olduğundan emin olun.
Aşınma ve yedek parça listesi sınırlı olduğundan, birkaç önemli parça stokta tutulabilir: bir dizi gömlek, bir yedek eksantrik burç, bir V-kayış seti, hidrolik filtreler ve komple bir conta seti. Orijinal yedek parçaları saklamak, farklı boyutlardaki daha ucuz parçaları satın almaktan daha güvenlidir. Özel bir ürün yelpazesini sürdürüyoruz konik kırıcı yedek parçaları Operatörlerin arıza süresini azaltmasına ve orijinal makine tasarımını korumasına yardımcı olmak için.
| Öğe | Frekans | Kritik Kontrol |
|---|---|---|
| Astar aşınma profili | Haftalık | Düzensiz aşınma, aşınmış dişli profil, kalan kalınlık |
| Yağ seviyesi ve sıcaklığı | Günlük | Kararlı seviye, normal sıcaklık, metal parçacık yok |
| Hidrolik basınç | Günlük | Başlatma ve yük değişiklikleri sırasında kararlı |
| V kayışı gerginliği | Aylık | Sarkmayı düzeltin, sırlanmış veya çatlamış kayışlar yok |
| Cıvatalar ve bağlantı elemanları | Aylık | Çerçeve, içbükey ve besleme hunisindeki sızdırmazlık |
Konik kırıcı sürekli işlem yapan bir makinedir. Sıcaklıktaki küçük bir artış veya astar geometrisindeki hafif bir değişiklik ürünü etkileyecektir. Bakım ekibi önemli verileri her gün kaydederse operatör, bir arıza meydana gelmeden önce trendi görecektir.
Konik Kırıcı Satın Almadan Önce Neleri Kontrol Etmelisiniz?
Doğru konik kırıcıyı seçmek yalnızca bir mühendislik kararı değil, bir satın alma kararıdır. Makine binlerce saat çalışacak ve iyi bir eşleşme ile kötü bir eşleşme arasındaki fark, çalışma saatleri ve ton başına maliyetle ölçülüyor. Aşağıdaki kontrol listesi teklifleri yapılandırılmış bir şekilde karşılaştırmanıza yardımcı olur.
- Ham beslemeyi tam olarak tanımlayın: kaya türü, tek eksenli basınç dayanımı, aşındırıcılık, nem ve kil içeriği.
- Yem boyutu dağılımını doğrulayın: tesisinizde tipik olan üst boyut, ince tane yüzdesi ve büyük boy miktarı.
- Hedef ürünü belirleyin: gerekli üst boyut, ürün eğrisi, pullanma sınırı ve maksimum ince tane içeriği.
- Kapasiteyi bir güvenlik payı ile hesaplayın: Kırıcı gün boyu nominal kapasitesinin yüzde 100'ünde çalışmamalıdır.
- Hidrolik özellikleri kontrol edin: CSS'nin nasıl ayarlandığı, serseri demirin nasıl serbest bırakıldığı ve bir tıkanıklıktan sonra haznenin nasıl temizlendiği.
- Astar tasarımını ve kullanılabilirliğini karşılaştırın: İyi tasarlanmış bir hazne, aşınma maliyetini önemli oranda azaltabilir.
- Satış sonrası müdahale, yedek parça stoğu ve teknik destek hakkında bilgi alın.
- Üreticinin üretim yeteneklerini inceleyin: kaynak kalitesi, gerilim giderme işlemi, işleme toleransı ve test prosedürleri.
Yararlı bir alıştırma, tedarikçinizden malzemeniz için kırıcının performans eğrisini istemektir. Tedarikçi CSS, kapasite, güç tüketimi ve ürün boyutu arasında net bir ilişki veremezse teklif eksiktir. Eğri, nominal motor gücünü ve eksantrik hız için önerilen çalışma aralığını içermelidir.
Satın alma fiyatını değil, beş yıllık işletme maliyetini düşünün. Aşınma parçaları, elektrik ve aksama süresi genellikle makinenin kendisinden çok daha pahalıya mal olur. Bu nedenle pek çok deneyimli üretici, yerli yedek parçaya sahip, iyi desteklenmiş ve kendi tamircilerinin sürdürebileceği basit tasarıma sahip bir makineyi tercih ediyor.
Üretici olarak kendi deneyimimiz bu sorulara yanıt verme şeklimizi şekillendirdi. 2012'den bu yana farklı ülkelerdeki müşterilerimiz için kırma ekipmanları tasarlıyor, test ediyor ve teslim ediyoruz. yayınlıyoruz şirket geçmişi ve üretim detayları çünkü alıcının makinenin nerede ve nasıl yapıldığını görmesi gerektiğine inanıyoruz. Standart konik kırıcılarımızın ortalama teslimat süresi yaklaşık 20 gündür, ancak konfigürasyon ve ödeme koşulları netleştikten sonra teslim süresini her zaman müşteriyle teyit ederiz.
Siparişi imzalamadan önce kırıcının benzer bir uygulamada çalıştığını görmeyi isteyin veya en azından fabrikadan test verilerini isteyin. Bir konik kırıcı dışarıdan aynı görünebilir ancak dökümlerin kalitesi, eksantrik burcun uyumu ve dişli hizalamasının doğruluğu, yük altında ayarını ne kadar süre koruyacağını belirler.
Sıkça Sorulan Sorular
Konik kırıcı adım adım nasıl çalışır?
Yem üst kısımdan girer, dağıtım plakasına yayılır ve kırma haznesine düşer. Eksantrik burç döner ve mantoyu dönerek manto ile içbükey arasındaki kayayı sıkıştırır. Ezilen malzeme aşağıya doğru düşer ve haznenin alt kısmında tekrar kırılır. Parçacık boyutu kapalı taraf ayarından daha küçük olduğunda malzeme en sonunda alttan çıkar.
Konik kırıcıda CSS ne anlama gelir?
CSS kapalı taraf ayarıdır. Kırma odasının alt kısmında manto ile içbükey arasındaki en küçük boşluktur. Maksimum ürün boyutunu kontrol eder. CSS'nin azaltılması ürünü daha ince hale getirir ancak kapasiteyi azaltır; arttırmak tam tersini yapar.
Standart ve kısa kafalı konik kırıcılar arasındaki fark nedir?
Standart bir konik kırıcı daha dik bir hazneye sahiptir ve daha büyük bir besleme ve genellikle daha kaba bir ürünle ikincil kırma için tasarlanmıştır. Kısa kafalı konik kırıcının daha düz bir haznesi ve daha uzun bir paralel bölgesi vardır, böylece malzeme kırma bölgesinde daha uzun süre kalır. Daha ince bir ürün üretmek için üçüncül ve dördüncül kırma için kullanılır.
Konik kırıcım neden çok fazla büyük boyutlu malzeme üretiyor?
En yaygın nedenler yanlış CSS, yetersiz besleme, aşınmış astarlar, uygunsuz hazne profili veya çok kaba beslemedir. Önce CSS'yi kontrol edin, ardından astarın durumuna ve ilerleme dağıtımına bakın. Her seferinde bir değişkeni değiştirin ve sonucu kaydedin.
Konik kırıcının bloke olmasını nasıl önleyebilirim?
Besleme boyutunu hazne spesifikasyonu dahilinde tutun, ince taneleri ve yapışkan malzemeleri mümkünse kırıcıdan önce çıkarın ve şok beslemesini sürdürün. Motor akımını izleyin ve olağandışı sesleri dinleyin. Serseri demirin kırıcıya ulaşmasını engellemek için besleme bandı üzerinde bir metal detektörü ve bir mıknatıs kullanılması önemle tavsiye edilir.
Hangisi daha iyi, tek silindirli mi yoksa çok silindirli konik kırıcı mı?
Her iki tür de evrensel olarak daha iyi değildir. Tek silindirli bir makine daha basittir, hidrolik bakımı daha kolaydır ve CSS, ana şaftın yükseltilmesi veya indirilmesiyle ayarlanabilir. Çok silindirli bir makine genellikle sert kaya ve yüksek tonajlı uygulamalar için daha yüksek kırma kuvveti ve daha stabil bir ayar sağlar. Seçim, malzemenize, çıktı spesifikasyonlarınıza ve mevcut bakım becerilerinize göre yapılmalıdır.
Konik kırıcı kum üretebilir mi?
Konik kırıcı ince malzeme üretebilir ancak kum spesifikasyonunun katı olduğu durumlarda dikey şaftlı darbeli kırıcının yerini almaz. Kapalı devreli kısa başlı bir koni, kırılmış ince tanelerin bir kısmını oluşturabilir, ancak birinci sınıf üretilmiş kumun parçacık şekli ve derecesi genellikle bir VSI veya uygun bir kum yapma makinesi gerektirir.
Konik kırıcı basit bir eksantrik sıkıştırma prensibiyle çalışır, ancak makine yalnızca tüm sistem birlikte çalıştığında iyi performans gösterir. Besleme kontrolü, hazne seçimi, CSS, strok, astar durumu, yağlama ve bakımın tümü nihai sonucu etkiler. Yeni bir kırma hattı planlıyorsanız veya mevcut bir makineyi değiştiriyorsanız ham maddeden ve bitmiş ürün spesifikasyonundan başlayın. Ardından hazne geometrisini, hidrolik özellikleri ve yedek parça desteğini karşılaştırın.
Doğru konik kırıcı, yıllarca stabil bir ürün üretecektir. Yanlış olan, uzun bir çalışma sorunları listesi oluşturacaktır. Bir tedarikçiyi değerlendirirken performans verilerini, test raporlarını ve gerçek makinenin ayrıntılarını isteyin. Konik kırıcıyı taşınızla eşleştirme konusunda yardıma ihtiyacınız varsa besleme boyutunu, kapasite hedefini ve istediğiniz ürün derecelendirmesini bize gönderin. Uygun bir konfigürasyon önerebilir ve koşullarınıza neden uygun olduğunu açıklayabiliriz.